是否把片形完整率写进切片机验收条款,取决于成品外观是否影响销售。若要写,先界定合格片:断裂、明显撕裂、双片粘连、严重弯曲分别怎么判,逐项量化。试机时按同一规则连续取样统计,不同厚度、不同肉种分别设限,别用“切片美观”这种笼统表述。小批量试切只能看趋势,真正定标准须在连续生产工况下复核,并记录操作调整对完整率的影响。建议将完整率与厚度公差、产能一并列入带料验收,按品种出具实测数据后签署。
👁 9,360
片厚精度不能只写一个数字,要锁定被测产品、设定厚度、温度状态与量具,例如冷冻五花肉-5℃、目标4mm、卡尺测20片,平均偏差±0.3mm、单片最大±0.8mm;脂肪含量或硬度变化须另立规格。FAT用同批料连续切30分钟,记平均与最大偏差,并写明进料速度、刀速、张紧力。验收时以连续两批产品切出合格片型的稳定性为准,换型后首件需重新确认。
👁 9,215
先锁定切片机最终投放的国家和地区,据此梳理当地对机械防护、电气安全、食品接触材料及标签语言的强制条款;让供应商逐项书面确认罩壳、急停、门锁联锁、接地与警示标识是否达标,整线则须写明各机台联锁由谁负责。切勿等货到现场才补装安全件。验收时用一张联锁触发与复位测试表逐台验证,同时记录切片厚度一致性和产品中心温度,签字后归入随机文件。
👁 9,069
切片机的CE文件必须与实际交付机型逐项对应,不能拿同系列证书充数。核对证书和声明上的型号、刀片规格、送料机构及控制系统配置,与铭牌、说明书完全一致;定制刀片尤其容易造成型号偏差。交付前用序列号、配置清单和现场照片交叉验证,并将目的国电气测试实测值与可切肉块尺寸归档,与最终配置一一锁定。如客户现场验收,务必逐台比对铭牌与证书型号后再签字放行。
👁 8,922
出口装箱前,圆刀或齿刀应从主轴上取下,刃口套护罩后单独嵌进发泡槽;送料导轨、压料臂和厚度调节机构用螺栓或扎带锁死在原始行程位置,必要时加木撑顶住,防止海运颠簸时相互撞击。要求厂家在装箱单里标明每处固定点、拆卸件及其复装顺序,并附防锈油和干燥剂用量。到货后先核对刀片有无崩口、导轨是否移位,再空转确认活动件复位顺畅。把刀片刃口完好度和各锁紧点状态写入到货检验单,与电机铭牌参数一同拍照留存,作为后续安装
👁 8,778
先把目的国的电压、频率、相制、插头型式查实,落到订单和铭牌确认单上,别等到验货才补。带变频器、伺服或PLC的切片机,须核对元件输入范围与程序配置是否匹配当地电网。厂内通电带料测试时记录电流、转速、程序版本等电气参数,便于海外现场快速调试。后续如更换目的国,电气与技术文件需重新确认,并留意安装空间对散热和检修的影响。验收时建议模拟当地电压偏差和插头接线,观察切片厚度一致性与保护动作是否正常。
👁 8,635
切片机每天清洗几次没有统一答案:生熟品类、是否连续投料、车间卫生等级才是决定因素。采购前先问清每班之间必须做哪些拆洗动作、刀组和压料板能否免工具快拆,再让厂家给出参考频次。可实测一次完整清洁的耗时与停机影响,判断结构是否匹配产能。最终频次连同清洁后合格状态写进技术协议,并核对易损备件型号是否与拆装方式一致。
👁 8,492
更换切片产品时,先把刀片、压料件、托盘和导料件等所有接触食品的部件纳入清洗范围,再按肉种或过敏原风险决定清洁验证的严格程度。选型阶段就要确认这些部件能否徒手快拆、彻底洗净并快速干燥,因为结构越复杂,现场越可能为赶产量而压缩清洁时间。不同肉种或含过敏原产品之间的换型步骤应写入SOP,明确拆卸顺序、清洗剂、干燥判定和复检要求。验收时建议用一次真实的换料演练计时,检查拆洗到干燥完成是否达标,并把报警与清
👁 8,353
复装时间主要看刀片、压料机构、送料件和护罩的拆装结构,结构越简单、免工具快拆越多,停机越短。让操作员按厂家SOP实测一次完整拆洗到复装,记录工具数量和中间等待时间,复装后做空机安全检查和少量试切,确认刀片位置和厚度基准未变。高频产线尤其要盯住这段停机时间,卫生维护数据应与样片完整率一并写入出厂交付复核文件。
👁 7,972
防止肉屑进入传动系统的核心,是把食品区与驱动机构彻底隔开,并封堵肉屑沿主轴、导轨和安装缝隙的侵入路径。选型时应查看护罩是否全覆盖、轴承与轴封形式、排屑口朝向,以及送料机构连接处能否快速拆洗。试机后按日常清洁流程拆开检查,看非食品区是否已有残渣;若明显积屑,应让厂家说明清理方式或改进结构。验收时以连续生产后传动腔的洁净度为准,并单独记录尾料重量,便于出口交付时复核。
👁 8,110
切片机轴承并非一律禁水,但能否直接冲要看部位:轴承座、电机和电气箱通常怕进水,裸露的机身框架、托盘等区域往往可冲洗,前提是防护等级和密封结构匹配。采购时应让厂家在图纸上标出可冲洗区与禁水区,写明推荐清洁方式,若打算用高压水枪,务必确认轴承座密封能承受该压力,并让操作员按日常清洗流程实演一次。装机后单独记录每次轴承拆洗与冲洗后温升,异常升高即提示进水或润滑流失,据此决定是否改用局部擦拭或加装防护。
👁 9,408
切片机刀片是否要定期动平衡,关键看刀片直径、工作转速和主轴结构:大直径高速圆刀一旦质量偏心,就会在运行中产生周期性振动。订货阶段就应向厂家确认刀片平衡等级、允许不平衡量以及安装基准面的加工要求。若现场出现规律性抖动,先查装夹、轴承与传动,再按厂家规定做专业动平衡校验,切勿自行修磨或改动刀片。批量验收时,应把刃口状态与装夹后的平衡实测值一并写入技术附件,用送料速度与切口平整度复核整机运行。
👁 9,553
会。刀片失衡、主轴轴承磨损或送料机构间歇都会让刀刃切削点发生周期性偏移,片越薄,同样的振幅在厚度上的占比越大,误差越明显。采购时应要求在目标转速下、用实际物料试切,并单独核查刀片动平衡、法兰锁紧和机脚减震固定。验收时同步采集振幅值与连续切片的厚度分布,看机械振动是否已转化为超差废片;同时记录电机电流波动,把振幅、片厚、电流三组数据一并写入出厂检测报告,作为该机型薄片能力的判定依据。
👁 9,707
切片机噪声通常集中在几个部位:刀片高速旋转与动平衡不良、电机及传动齿轮啮合、轴承磨损、送料机构的摩擦与冲击,以及机架薄壁共振放大。比较不同设备时,务必让供应商在同一测距、同一负载和同一车间环境下测声压级,门店更应读取操作员耳位而非空载数据。若出现异常尖啸,优先排查刀片平衡、轴承间隙和紧固件松动。验收时建议在清洗前后各测一轮连续工况噪声,把数值写进随机技术文件,作为日后争议的判定基准。
👁 9,857
不会。急停切断动力后,刀片还会因电机惯性和传动件余速继续转动一段距离,能否立即停住取决于是否配置制动器、制动方式及刀盘或刀片组件的转动惯量。采购时应要求厂家书面说明停机逻辑与从触发急停到刀片完全静止的实测时间,并注明是在空载还是带料状态测得。验收可在安全防护到位的前提下用测速或标记法实测该时间,同时记录复位与再启动条件,以及制动器的调整和更换周期。对切片机而言,刃口状态与刀片锁紧方式也应单独确认,
👁 8,821
若防护罩罩住刀片区,开机前须确认打开即触发安全停机,并核实重新运行是否必须先手动复位。验收别只看一次开门停机,还要试开门状态下能否被误启动;自动送料机型应查刀片与送料的联动是否同步切断。逐点记录每个防护位的测试结果,把联锁与复位逻辑单独跟踪,结合连续运行时长判断稳定性,出口交付时按同套逻辑复核。
👁 8,965
清洗切片机刀片,先切断总电源并挂牌上锁,等刀盘完全停转再动手。优先用随机专用工具松开刀盘锁紧机构,整盘取下后平放于防割托盘或刀架,切勿徒手抓刃口,应握刀背或法兰部位。刀片可拆时按厂家SOP逐片清洗、擦干并涂食品级防锈油;不可拆的则用护罩保护,以软刷逆刃方向清理残渣。采购验收时,要现场演示一次完整拆装并核对防护罩、专用工具与刀片刃口安装状态是否对应,把磨损判定和收纳方式写进随机文件,交付前按此复核。
👁 9,113
拆卸切片机刀片防护罩,第一步是彻底断电并确认刀片完全停转,再按厂家规定的顺序松脱固定件,防止护罩弹落或手部直接触及刃口。采购阶段问清护罩的固定方式、是否需要专用工具,以及复装后的定位与锁紧要求。到货后对照刃口状态和安装位置做一份简表,孔径数据也一并留存,交付前统一复核。
👁 9,257
压料板的选材要看它是否直接接触肉料:接触面优先选316L不锈钢或经阳极氧化的食品级铝板,前者耐盐渍腐蚀,后者轻便且不会划伤软质产品;非接触的骨架件可用304不锈钢控制成本。表面最好做拉丝或特氟龙处理,减少肉屑黏附,边角倒圆不留藏污缝。压软肠、冻肉卷时还要实测压后是否塌陷变形,并确认压力可调范围。较稳妥的做法是拿你们常切的原料在目标片厚下试压,连续跑半小时后拆下压料板看挂料和清洗难度,把这两项实测结
👁 33,872
导轨精度直接决定切片厚薄是否均匀、切面是否平直:一旦出现间隙或运行阻力波动,送料机构就会偏移,导致片厚跳动或切面歪斜。选型时重点看导轨结构、滑块配合、防肉屑设计和日常维护方式,最好带料试机,沿全行程观察送料是否平稳一致,并检查导轨区能否彻底清理,别让精度部件积油藏屑成为卫生死角。验机时把送料稳定性与原料温度一并记录,作为出口交付复核的原始依据。
👁 33,609
送料电机虽不切肉,却掌控产品位移的速度与停位精度,片厚能否一致多半由它决定。选型时先问电机类型、调速区间和额定负载,重点验证长条料连续进给时会不会打滑。试机应在高低两档送料速度下各切一段,量片厚波动、看尾端有无偏移。配自动叠片时,还要确认送料到位信号与刀片下刀时序是否咬合。日常巡检单独记录送料机构抖动和跑偏,比整机大保养更能提前暴露隐患。
👁 36,540
选切片机电机功率,先看刀片直径与主轴转速,再按产品硬度和目标片厚核算切削扭矩:冻肉厚切、带骨或高脂硬料负荷远高于熟肉薄切,不能只看功率标称值。若送料另有独立电机,主刀驱动与送料驱动的能力要分别核对。采购时让厂家给出额定工况下的电流、扭矩与产能数据,并用最难切的产品连续试机,记录片厚一致性和送料稳定性。批量下单前,把试机合格时的产品、片厚、温控与连续运行时长写进订单附件,后续换型以该基准复核。
👁 36,270
刀速高只代表切割频次上升,合格产出未必同步增加,还可能引发噪声、振动、温升和粘刀,软质熟肉尤其容易切面撕裂。选型时要问清可调转速区间及各品类推荐值,用片厚均匀度、整片完整率、单位能耗和实测产能横向比较,而不是盯着最高转速。试机时记录刀片刃口磨损与安装状态,同步监测产品中心温度。建议把常用产品的最佳转速写入工艺卡,并定期复核。
👁 37,087
标称速度只对特定原料、温度和片厚成立,肉温偏高、脂肪比例变化或改切更薄的片,产量就会明显下滑,薄片还容易粘连、叠片,进一步拖慢节拍。比较供应商时,别被最高刀速唬住,要求对方在与你产线相同的肉块、温度、厚度下做连续运行测试,记录有效合格片数和节拍。最终把该实测结果与刀组、进料机构等配置一并写入设备档案,日后换原料或调厚度时据此复核产能。
👁 36,815
判断真实产能,得看整机完成一个完整循环的耗时——送料、切片、收料、补料都算在内,光盯着刀片转速会被高估。让供应商用你的实际产品和目标厚度连续跑一段,记录有效片数或净重;自动送料机型必须把换料停机时间折算进去。取几个稳定周期的平均值作为基准,并将测试条件写进验收文件。后续到货抽检只需复现同一产品和厚度,对比节拍偏差即可。
👁 35,465
切片机与称重包装机联动的核心是节拍匹配:先按包装机每分钟份数反推切片与叠片产能,再锁定片厚公差、单份重量和叠片形式。片厚波动会直接改变称重结果,需确认称重端补偿速度和精度。整线须连续跑料,记录积料、缺料及通讯报警,不能只分别验收单机。建议以真实产品在连续工况下试跑,结合安装空间评估设备状态,并把年度维护复核纳入联动验收。
👁 35,197
若按片数销售或做定量包装,自动计数确实值得配。采购时要问清计数靠什么信号、双片叠在一起时怎么识别,再拿实际产品连续跑一段,比对设定片数与实际片数的偏差;后端接包装机时,还要看计数信号能否跟上包装节拍,切片提速后会不会积料。批量下单前,把实测产品、连续工况下的合格状态写进订单附件,并注明备件型号便于日后核对,年度维护时按此复检。
👁 36,000
是否要自动叠片,取决于切片后是否直接进入包装。若每份片数固定、排列一致且要对接包装线,叠片能省去人工整理;门店现切现卖通常可省。采购前应确定单份片数、片厚区间和叠片方式,并做连续运行测试,观察高速下是否偏斜、粘连或散片,同时把叠片节拍与后端包装速度联动验证。建议用自家产品和实际产能做至少半小时试机,记录异常停机次数与叠片合格率,据此判断该功能是否值得加价。
👁 35,732
半自动切片机靠人工上料、收料,全自动则把送料、计数、叠片或输送接了过去,采购差价就体现在这里。先算日切片量与人工耗时,再判断自动化多久回本,别只盯刀片转速——装料和理料往往才是瓶颈。按上料、切片、收料、换料整个循环折算每小时有效产出更靠谱。谈价时把自家产品和连续工况的实测结果、样片完整率一并写进技术协议,日后改配置须书面确认,避免验收时扯皮。
👁 8,496
香肠切片通常优先选圆刀,它适合连续进给、切口平整;但若肠衣韧、直径大或含肉粒粗,圆刀易压扁或打滑,此时可评估直刀、锯片或带伺服夹持的往复结构。选型前务必告知供应商实际肠径、肠衣材质、硬度与目标片厚,并用真实产品试切,重点看断面完整度、厚薄公差和送料是否卡滞。规格多变的产线,还应确认夹具与导向件能否免拆机快调,避免换品即改结构。验收时把连续运行下的切片合格率、尾料重量及换型耗时列入现场测试记录,便于
👁 8,641
商用切片机能稳定处理火腿、培根、熟牛肉、熟鸡肉、香肠以及硬度适中的奶酪,但能切什么最终由产品硬度、截面尺寸、中心温度和脂肪黏性共同决定,而非机器型号本身。软肠、高脂肝酱或温热熟肉容易压溃、粘刀、片形塌边,必须用真实产品在目标温度下试切,逐项记录厚度均匀度、碎屑率和连续切制后的温升。把试切视频、刀具配置与产能数据写进验收条款,按小时抽检片厚公差即可,切勿轻信“熟食通吃”的口头承诺。
👁 9,372
奶酪粘刀主要看脂肪与水分比例、切片时的品温以及刀面粗糙度和涂层状态,品温偏高时附着最明显。试机请锁定同一批奶酪,分别在冷藏、回温和接近车间上限三种温度下走料,记录粘刀频率与切片完整率,并让供方说明刀片材质、表面处理及推荐的清洗方式。若同一台机还要切肉,换型清洗耗时须一并实测。批量下单时,把上述温度区间、粘刀判定和清洁时限作为附件条件固定下来,以送料速度的稳定窗口作为日常复核点。
👁 9,521
熟肉切片温度的关键在于让肉处于半冷但未冻硬的状态:中心温度过高会压扁、粘刀,过低则碎屑多、刀片负荷大。建议以2–6℃为常规试切区间,但必须用本厂冷却后的真实产品连续验证。记录每批的中心温度、片厚、片形完整率及刀片磨损情况,同时抄下电机运行电流,找出既不粘刀又不断片的最窄温度带。把这个温度范围、冷却时长和切片速度一并写入本厂作业标准,并作为后续验收和年度复核的判断基准。
👁 9,076
能不能共用,取决于卷径、中心温度、脂肪含量和目标片厚是否落在同一台机器的可调区间内。先把羊肉卷与牛肉卷各自的冷冻温度、直径和切片厚度列清楚,请厂家用两种原料现场试切,重点看仅调参数能否连续稳定出片;若需频繁拆换压料或刀组,就把换型耗时和备件费用一并算进去。试切后洗净刀盘与送料通道,检查残留油脂和肉屑是否影响下一品种,并据此锁定配置,日后每年复核一次。
👁 9,221
切牛肉卷先锁定卷径与中心温度,这两项决定夹持方式和送料是否打滑;再定目标片厚与送料速度的匹配区间,并确认刀片锋利度与材质。规格换型时,夹持与送料稳定性最易出问题。试机要用实际销售规格连续切,看薄片是否断裂、拉丝或越切越厚,同时记录刀片与肉温变化。验收就按这条真实产线跑,并��每小时净产量。
👁 9,978
测厚度偏差要先固定量具与量点:用分度0.01mm的卡尺或测厚仪,在每片中心及距边缘10mm处各测一次,避开压紧变形。设备空转升温稳定后,按设定厚度连续取10–20片,记录设定值、每片均值与最大单点偏差,通常允许偏差取设定值的±5%或±0.5mm中较大者。软质产品应轻触测量,防止压缩。建议以同一批原料、同一刀速复测三次,将全部样片与数据随设备档案留存,作为刀片磨损判断和年度复核的基准。
👁 10,128
切片机尾料损耗取决于送料行程、夹持方式、压料结构和最小可切长度这几项参数。采购时别只听厂家报数,应拿自己的实际产品做尾料测试,分别称量投入量、合格切片重量和剩余尾料,算出真实尾料率。若厂家提供尾料夹具或特殊压料方案,在验证降损效果的同时必须检查安全防护是否到位、换料是否顺手。原料单价越高,尾料率对设备经济性的影响越大,应直接折算成每公斤成品的分摊成本。批量采购前,把实际产品在连续生产工况下的合格状
👁 9,670
切片机送料行程的长短,本质上由三个量共同锁定:产品最长尺寸、需要保留的有效切片区、以及两端去不掉的尾料。行程压得太紧,长料切不全,尾段多废料;放得过于宽松,夹持就容易跑偏、薄厚波动。选型时先量准自家最大和最小料长,再让供应商标明可用行程区间与夹爪形式,并问清换规格要停多久。拿短料和长料各跑一轮,数清合格片数与尾料占比,比看外形尺寸靠谱得多。验收时把不同料长下的连续切片厚度偏差和夹持打滑情况单独记一
👁 9,823
压料机构决定切片时产品是否被稳稳约束:压力偏小,冻肉或硬质产品会打滑、片厚忽大忽小;压力偏大,软质熟肉、火腿易被压扁变形,切面碎烂。选购时要问清调压范围、压料面材质与可夹持尺寸,并用不同硬度、不同温度的样品实测,观察连续切片中厚度波动和压痕。真正要看的不是能不能夹住,而是整批切片的一致性。建议在本厂典型工况下按目标片厚做一段连续切片,把厚度偏差、产品变形和温升写进该机型的调试与季度保养卡,后续换料
👁 34,966
连续式切片机的片厚并非由输送带速度单独决定,而是送料速度与刀片转速共同作用的结果——送料加快会提高切片频率,若刀片转速不变,片厚随之变薄。采购时要问清两者能否独立调节、送料速度的可调区间,以及是否支持储存不同产品的速度配方以便自动化换产。试机应固定原料温度,分别改变送料参数,实测片厚与每分钟有效片数,将有效净产量和测试节拍写入验收指标,并在年度维护时复核上述参数。
👁 34,701
换完刀确实要重新校准,不能直接开机生产。刀片的安装位置、厚度基准以及压料机构在拆装后都会有细微偏移,不校准就容易出现片厚不一致。采购阶段就应向厂家索要换刀后的校准步骤和所需量具,复装后先空机检查安全,再用标准产品核对厚度与片形;多台同型号设备最好统一校准方法。建议把每次换刀后的刃口状态、安装情况和校准结果单独记录,与现场连续运行时长挂钩,批量订单前必须复核校准,确认稳定后再投产。
👁 32,352
是否加装自动磨刀,先看日切片量:八小时连续切肉片或冻肉,刃口半天就钝,自动装置能省下频繁停机与手工对刀;若只是零星备餐,手磨加定期换刀更划算。选型时别只看磨刀速度,要问清磨削量能否微调、砂轮寿命、切厚变化范围及护罩联锁,并用同批肉料对比磨前磨后片形、连刀与温升。到货后以连续两小时切片合格率与换刀耗时定验收。
👁 32,100
切片机刀片一旦变钝,切面会先失去光泽并出现毛边、撕裂,软质或���脂产品被挤压后粘刀、拖尾,厚薄也随之忽大忽小,同时电机电流和机身振动上升,产能被迫降速。采购时别只看材质,要问清磨刀方式、刃角与备用刀片型号是否匹配原机;投产后按加工吨位记录每次磨刀间隔,得出真实寿命。刃口在放大镜下出现连续白线或切片厚度超差时,就该立即换刀而非硬撑,并在验收表中把刀片安装同心度与产品中心温度一并核查,防止误判为设备
👁 31,842
先看切什么肉、温度多少、清洗是否强酸碱。冻肉或高脂肉宜选硬度高、耐磨的合金钢(如Cr12MoV),但易锈,需及时擦干涂油;鲜肉和频繁水洗场景,马氏体不锈钢(如420、440C)更稳妥,硬度和防锈较均衡。别只看牌号,要问清热处理后实际洛氏硬度及刃口角度。批量前用同批肉做连续切削,记录刃口变钝时间与切片完整度,以此锁定刀片规格和换刀周期。
👁 31,588
冷冻肉切片前通常只需回温到-4℃至-2℃的半冻状态,脂肪多的品种可再高1-2℃,纯瘦肉则宜更低,具体取决于目标片厚与刀片锋利度:冻得太硬会加大刀片负荷并崩刃,软过头则压扁、粘连、片形不整。建议先向厂家索取推荐温度区间和最大可切截面,再用自家原料在-6℃、-4℃、-2℃等节点试切,逐一记录片厚偏差、完整率、表面出油或碎裂情况及电流负荷,据此锁定自己的半冻窗口。验收时以此窗口下的连续切片合格率与电流波
👁 33,387
培根肥瘦相间,脂肪随温度变软或变硬,直接改变刀口受力,片厚自然飘;送料压力不稳、刀片钝化或压料行程偏差也会放大波动。想控住厚度,先锁定冷却后的产品温度,在同一温度下试切目标片厚,并连续抽样看趋势,单片测量说明不了问题。若波动集中在每块尾端,重点查压料行程与夹持结构,分清是产品本身软硬变化,还是送料机构松动。验收时按实际培根和连续生产工况记录厚度曲线,与安装空间、设备刚性对照,并据此复核后续批量订单
👁 33,125
火腿切片起弯,根源多在肉温偏高或偏低、压料过紧、刀刃钝化、送料对不齐以及火腿本身组织松紧不均。试机别只盯着刚开机那几片,应锁定同一部位、同一温度,连续跑十几分钟,对比前后片形是否逐渐翘曲;若磨刀后弯片立刻减少,就说明刀片材质和修磨角度有问题。验收时随机抽检连续运行中的样片,记录当时肉温与压料设定,把合格片形对应的参数写进合同附件的技术条款里,后期补件和返修都照此标准核对。
👁 32,867
规格频繁切换、片厚需微调时,无级调节更顺手;产品单一、要求班班复现同一厚度时,有级定位的卡位感反而减少误调。关键不在型式,而在刻度可读、重复定位精度和锁紧后不漂移。验机时用同一块冷藏肉连续切二十片,卡尺抽测设定值与实际片厚偏差,再让两名操作员各自复位同一刻度比对结果。这批数据最好贴在设备旁,作为日后换刀、换班时的调机参照。
👁 32,609
切片机要在0.5mm下长期稳定,刀片锋利度、肉温、送料刚性和厚度调节精度必须都留有余量,任何一项漂移都会造成厚薄不均或碎片。采购前先明确目标厚度和允许偏差,要求厂家用你的实际产品(如冻肉、熟肉)做连续切片,而不是切几片样板了事。验收时应在稳定生产状态下统计一段时间内的厚度分布和完整率,别只看一两片。建议将连续实测的厚度数据和完整率与最终刀组、送料机构配置对应留底,批量到货后按同一工况复测比对,偏差
👁 36,000
选刀片直径先看最大产品截面与目标片厚:切片宽度必须覆盖火腿、熟肉等截面,薄片则要求刃口更稳、转速匹配。规则火腿还要核对压料行程和送料长度,避免卡料或尾段切不净。直径越大,惯性与占地也越大,未必更划算。最可靠是拿自家产品做连续试切,观察薄片完整率、边缘撕裂和送料是否顺畅,再定规格。验机时不妨单独检查刃口锋利度与装刀同心度,并称量尾料,确认实际出品率再批量下单。
👁 36,269
目录上的产能和粒度只是参考,样机才能看出真实原料在这台绞肉机上到底跑成什么样。带上你日常处理的肉块、脂肪比例和温度状态,让厂家在额定工况下连续跑一段,重点看绞出物是否结块、筋膜缠绕、粒度是否均匀,以及螺杆、刀片、孔板组合下的实际产量和机身温升。记录测试时的转速、孔板孔径、刀片刃口和进料方式,试机通过后就把这套配置写进订单,批量到货按同样原料和连续生产条件复核,别让交付机在刀片或螺杆上悄悄换规格。
👁 32,318
验收投料量别只备几公斤,应够设备完成启动、稳定送料和连续运行三个阶段。常见做法是取额定产能5~10分钟的料量,例如300 kg/h机型备25~50 kg,具体按孔径、原料温度与脂肪含量调整,由厂家提前确认。记录须写明原料重量、温度、配方、孔板孔径和净出料量,留样备查,否则复测无法还原同一条件。批量采购时,把该合格状态写入订单附件,以送料速度是否稳定作为复核要点,并据此更新后续批次验收。
👁 32,574
产量条款别只写一个数字,要把原料种类、进料温度、肉块尺寸、孔板孔径、连续运行时长和净出料量算法一并写明,堵料清理与参数调整是否计入时间也须提前约定。验收时按相同条件做整机测试,逐次称重并记录电机电流,用有效净产量和测试节拍形成简表。到厂复测若低于约定值,可按实测差额扣款或要求整改。
👁 32,834
先把整机拆成刀片、孔板、轴封、轴承和厂家标明寿命最短的那几件,逐项要零件号、装配位置和更换周期。按停机代价分档:断料就停线的算关键件,其余归日常耗材。要求给出建议库存量并写进报价单,关键件首批随主机同发,避开海运空窗。到货后按编号试装一台,确认孔板与刀片贴合、密封不渗料,再据此定你们自己的安全库存。
👁 33,101
若您的产品线覆盖多种肉馅粒度,备一套不同孔径的孔板比添置第二台绞肉机更划算。先按配方列出所需孔径,逐一核对与现有刀盘、螺杆的匹配性,包括孔板外径、定位方式与厚度。高频孔径单独设库存和领用台账,低频的按订单量配。每块孔板打上清晰编号,防止现场混用。到货验收时用同一原料测各孔径的净产量与温升,确认无堵孔、无异常磨损后才签收,并把它作为后续补货的规格依据。
👁 33,361
绞肉机密封件选型先看材质与工况是否匹配,再核对轴径、沟槽尺寸和安装位置,同时确认耐温上限及对常用清洗剂的耐受性。高频拆洗机型要重点评估反复拆装后的寿命,油封、密封圈等易损件应在首批备件中备足,并向厂家索取型号与更换步骤。密封件虽小,一旦失效轻则停机,重则清洗水窜入传动区。建议按拆洗频次和连续运行时长记录更换周期,以此校核批量订单的密封方案。
👁 33,620
清洗后仍有异味,多半是肉脂蛋白卡在螺杆腔、孔板背面、轴端或密封圈等死角,排水不净、干燥不到位也会闷出味来。采购时先按常规流程彻底清洗再拆检,看残留集中在哪个位置,就能分清是结构藏污还是操作疏漏;异味反复出现,再决定改SOP还是改部件。批量下单前,把拆洗步骤和卫生合格状态写进订单附件,并以刀片磨损程度作为复核基准,随批次订单同步更新。
👁 33,879
清洗绞肉机时,交叉污染多半来自结构缝隙而非清洗力度。刀盘、孔板、螺杆与料斗须能徒手完整拆下,接缝、螺纹和内角不得藏肉糜;排水应顺畅、不积液。换肉种时,拆洗顺序、消毒接触时间要写进SOP,并用ATP或蛋白残留试纸抽查验证,不能只靠清洗剂或老师傅手感。选型阶段就应要求供应商演示整机拆装,将孔板孔径标注随卫生作业指导书一并存档,作为日常点检和故障追溯的依据。
👁 34,140
控制面板首先要让操作员一眼看清运行、停止、故障与急停四种状态,变频机型还需给出转速、电流或负载率等可调参数。按键布局、界面语言、报警代码含义及复位步骤须在采购时逐项确认,出口机型更要核对目标市场语言与电压标识。试机时主动触发过载、缺相、堵料等常见报警,观察屏幕提示能否直接指向故障点,而非只显示代码。签字收货前,用本厂物料连续跑一批,把转速、温升与对应产品状态一并记入验收单。
👁 10,211
能不能现场改电压,取决于电机本身:有些双电压电机只需重接端子排或改变绕组接法即可切换,但多数绞肉机出厂即按单一电压定型,现场改动会牵动接触器、热保护、变频器等元件的额定值,不能一概而论。采购前务必让厂家书面写明该机型允许的电压范围及改线条件,出口订单更应在投产前锁定最终电气规格。改线须由持证电工完成并重新做绝缘和空载测试,验收时以铭牌标注电压下连续绞制冻肉的实际电流与温升为准。
👁 10,367
核对绞肉机CE资料,先锁定适用指令与标准,比如机械指令、低电压指令及EN 60335相关条款,再逐项比对符合性声明、技术文件、铭牌与实机是否指向同一型号和版本。仅凭一张CE标志图片不能放行。刀盘、绞龙、控制系统若做过定制,交付版本必须与文件一致。建议在验收首台出口机时,让电气与文件负责人依据目的国要求逐条核验,并记录设备实际运行状态,把技术文件版本与出厂编号对应存档。
👁 12,490
出口绞肉机前,先按目的国锁定电压、频率与相制(如美加208–240V/60Hz单相或三相、欧亚380–415V/50Hz三相),并据此确定电机、接触器、热保护、急停与变频器等控制元件规格,铭牌须与整机配置一致。若对方要求CE、UL或CSA,需明确认证覆盖的具体机型及随机技术文件。下单时把这些电气参数和认证状态写入合同附件,并约定换型后首台样机的复核节点。验收时逐台核对铭牌、接线图与实测参数,通电空
👁 12,652
若追求过载缓冲、传动比可调和低成本维修,皮带传动更合适,但须定期检查张紧度与皮带磨损;若场地紧凑、追求传动效率且轴系同心度有保障,直联结构更省心,却对电机与绞轴的安装精度更敏感。采购前应把日产量、峰值负荷、可停机维护时间与安装尺寸一并交给厂家,由其说明皮带或联轴器的更换周期及轴承润滑要求。连续试机时记录噪声、温升与振动,并同步测量绞肉前后产品中心温度,确认结构在真实工况下稳定后再定型。
👁 12,145
选绞肉机减速箱,别只盯电机功率,先核额定扭矩能否覆盖冻肉、带筋肉的峰值负载,再定传动比与绞龙转速的匹配。润滑方式、油封结构和散热能力直接决定连续开机时齿轮与轴承的寿命,箱体过热往往是选型偏小的信号。验收时带实际肉块试机,记录电流、噪声和温升,确认润滑油牌号与换油周期;同时问清维修拆装方式和易损件供货周期,避免小故障拖成整线停机。
👁 12,321
选轴承先看型号和精度等级,再确认密封形式是接触式油封还是迷宫环,因为这直接决定肉屑和高压清洗水会不会侵入轴承座。润滑方式同样关键:食品区优先选食品级润滑脂,集中润滑要问清注油口位置和单次注脂量。安装位置若靠近绞龙轴前端,必须核对轴向与径向载荷是否匹配。向厂家索要额定寿命和更换周期数据,并核实拆装是否需要专用拉马。高频生产线上,把轴承列入随机备件清单并写明完整型号,首台到厂后按最大产能连续跑一个班次
👁 11,817
先分清振动是周期性还是随机:规律抖动多半指向刀盘动平衡不良或轴承磨损,晃动则常因底座刚度不足或地脚未调平。验收别只看空转,要分别记录空载与带料运行,并用水平仪核查固定脚受力。供应商若给出振动值,必须注明测点和工况,否则没有可比性。轻症往往在满负荷连续绞肉时才放大,试机阶段就该模拟真实产量与安装间距。建议将首台设备的振动数据与随后量产机逐台比对,偏离即停机复查轴承与刀盘。
👁 11,988
比较绞肉机噪声,先确认各厂家数据是否在相同距离、负载与环境条件下测得,否则直接对比毫无意义。应索取声压级测试方法说明,并分别提供空载与带料两种状态的数值。运转中出现尖锐异响时,需排查轴承、刀盘、齿轮及机架固定的松动或磨损。门店使用更该看操作员耳边的真实声环境,空旷车间的读数参考价值有限。批量下单前,把连续生产工况下实测的合格声级写入订单附件,并锁定对应备件型号,首台到货即按此复核验收。
👁 11,492
急停按钮必须装在操作者站位伸手可及、视线不被料斗或护罩挡住的地方,通常设在机身正面右上方或进料口同侧,高度约900—1100mm。按下后应切断绞龙与推进器的动力,仅保留必要控制回路。采购时试按确认触发力度适中、复位需旋转或拔出,避免误碰。若与提升机、输送机联动,须验证急停能否同步停机。验收时逐台实测触发到完全停止的时间并记录复位步骤,形成该机专属的停机逻辑确认单。
👁 11,652
验收先做开门即停:运行中打开防护门,绞龙与传动须在最短时间内断电停转,不能仅凭观察判断,要用转速表或秒表确认。再测重新启动条件——门未关到位时按启动按钮应无反应,关门后多数机型还需手动复位,务必实测确认不能自动恢复运转。带安全继电器的机型,应记录联锁触发与复位信号。把联锁形式、复位方式和实测结果写进这台样机的验收单并签字,作为同型号后续设备的比对基准。
👁 12,150
能否快速换孔径,取决于孔板固定方式、是否需要专用工具,以及清洗后重新装回的时间。采购前应索要孔板编号清单,明确每套刀板组合对应的产品配方,避免现场混用。最有效的判断是让操作员用目标原料连续完成两次换型,记录单次耗时和尾料重量,并观察粒度是否稳定。首台到货验收时,用同一原料按该换型方法试产,核对换型时间与配方一致性,达标后再签收。
👁 11,982
肉馅粒度首先取决于孔板孔径,孔径越大颗粒越粗;刀片数量与刃形决定剪切频次和切割面,十字刀配小孔板出馅更细,三叶刀适合中粗颗粒。刀片与孔板贴合不紧会挤压而非切断,出现连筋和温升,粒度不均;螺杆送料过快同样会堵孔发热。采购前把目标粒度写成筛分比例或粒径范围,用同一配方交叉试不同刀盘组合,同步记录产量与料温,再判断是否匹配后续灌装或成型。验收时按连续生产两小时后的粒度分布和温升复核,而非只看样机单次出馅
👁 9,906
反转功能并非日常绞肉工序的必需,它只用于卡料或缠绕时短距离退料,让操作工不必拆机清理。采购时要问清反转由哪套控制实现、单次动作允许持续多久、与护盖和螺杆锁紧之间有无安全联锁——缺了联锁,误触反转可能顶出料口。试机请按厂家安全规程,用含筋膜的真实原料观察退料后正转能否迅速回到稳定送料;若反复卡顿,优化退料逻辑通常比加大电机功率更管用。首台验收时,把该原料、该连续工况下可接受的送料速度记入随机技术文件
👁 9,756
绞肉机刀片异常发热,根源多在机械配合而非单纯进料过快。先看刃口是否磨钝、崩口,钝刀会推挤肉料而非切断,摩擦剧增;再查刀片与孔板贴合面是否夹入肉筋、骨渣或装配偏斜,间隙过大过小都会局部摩擦。原料温度偏高、冻结不均或送料阻力上升同样会推高发热。处理时应停机测量进出料温度,目视刀盘摩擦痕与金属屑,核对电机电流是否超额定值,并按规定重新调整刀片间隙。别靠放慢送料掩盖配合故障,验收首台设备时以刃口状态、贴合
👁 10,214
孔板磨损最直观的是出料变粗、颗粒不均,肉粒边缘毛糙,同时电机负荷和料温上升,推料手感发沉。判断时用卡尺量孔径是否超差、检查工作面平面度与刀片贴合印痕,并对照厂家给出的允许磨损量。固定配方下若出料明显走样,就该拆检刀片与孔板配合,别拖到堵料停机。建议把孔径、贴合状态和清洗残留记入该机档案,作为换件基准。
👁 10,066
绞肉机刀片并无固定更换周期,实际寿命取决于原料硬度、筋膜比例、累计加工量、刃口材质以及清洗与安装维护是否到位。判断是否该换,可观察出料是否拉丝、颗粒度是否突然变粗、单位时间净产量是否下降、主轴电流是否异常上升,这些信号比日历天数可靠。建议按每套刀片累计加工重量和更换原因做台账,得到自己机型的真实寿命区间,并为关键机型备适当安全库存。首台设备验收时,请单独检查刃口状态与安装间隙,并在固定原料和工况下
👁 10,536
绞肉机处理带筋膜原料,核心不在电机功率,而在剪切与排料能否持续通畅。先看刀片刃口是否锋利且贴合孔板,钝刀会把筋膜压成膜状堵孔;再看孔板孔径与开孔率,过小易糊堵,过大则筋膜整条穿过。送料螺旋的螺距和压缩比要能推料而非打滑,否则筋膜反复缠绕在轴上,停机清理频繁。试机必须用客户真实配方和接近冷冻状态的肉块连续跑,记录温升、堵孔间隔和清理耗时。若半小时内多次拆机,应改刀盘组合或增加预切、分拣工序,不能靠加
👁 10,374
鸡肉肌纤维细且结缔组织少,绞制时若原料温度偏高、刀片钝化或刀片与孔板贴合不严,纤维会被剪切不足而拉扯成丝,出现缠轴、出料毛糙。试机时须固定鸡肉温度与预切尺寸,开机后检查刀盘背面残留物,并观察连续运行一段时间后的出料变化,短暂样品说明不了长时间送料状态。批量订购前,把上述工况下的合格出料状态、刀片磨损判定线写入订单技术附件,首台到货按此逐项核对。
👁 10,840
牛肉筋膜多、纤维韧,猪肉脂肪高、质地软,两者对螺杆推进、刀刃锋利度和孔板孔径的要求并不相同:绞牛肉易缠绕、负荷高,宜用大孔径孔板配耐磨刀组;绞猪肉易发热涂抹,需要更顺的排料和低温控制。下单前把主要肉种、肥瘦比、目标粒径列清楚,确认同一套螺杆、刀片和孔板能否兼顾,含筋牛肉重点试缠绕和温升,高脂猪肉观察涂抹和出料是否均匀。建议两种肉分别试机,再决定是否增配备用刀组;验收时按实际产品和连续生产工况记录孔
👁 10,686
绞肉机目录产量往往基于特定原料温度、孔径和送料状态测得,现场若肉温偏低、块径偏大或筋膜缠刀,推进速度自然下滑,产量差距由此产生。选购时先让厂家说明标称值对应的测试条件,再用你的实际原料或等效料试机,看连续运行下的净产量。比价时统一肉温、孔板和净产量算法,别只盯目录数字。验收这台设备时,以现场实测的有效净产量和节拍为准,配置一旦确认,改动须书面同意。
👁 41,392
判断绞肉机真实小时产量,必须按净出料量计量,并锁定原料种类、初始温度、肉块尺寸、孔板规格和连续运行时长。装料、清洗、堵料停机都要计入总耗时,否则数字虚高。同一工况下至少跑三批,取稳定批次的均值,把条件写进技术协议。跨品牌比产能,先统一这些变量再谈。新机到场后,用约定原料做带计时的小时实测,连续三批净出料均值达标且温升不超限,方可签署最终验收。
👁 41,675
要不要提升机,先算三笔账:单次料箱毛重、投料口离地高度、每班搬运频次。门店日绞几十公斤、料箱二十公斤上下,人工倾倒更灵活,硬上提升机反而添了清洗和故障点;中央厨房用百公斤级料箱、投料口过腰甚至过肩,或需与绞肉节拍连续衔接,就该配。选型时核对额定载荷、翻转高度与出料口对位,并按提升—翻转—绞肉回位整周期核算节拍。验收最好用额定满箱连跑一小时,看有无洒料、卡顿和等待,再定最终配置。
👁 37,476
决定机型的是单批投料量、原料状态(冷冻、常温、带筋)和想要的粒度,而不是每天两小时这个运行时长。若单批料重、要求细绞且换料频繁,两小时足以让大功率机型体现价值;若每次仅几公斤、粒度粗,小功率反而更省电省清洗。采购时把每批重量、允许的完成时间、换料次数交给厂家,让其按完整工作循环选型,而非只看铭牌功率。首台到货后,用与生产一致的原料连续跑完一个完整循环,确认温升不超标、出料粒度稳定、无堵料,再据此锁
👁 37,743
选8小时连续运行的绞肉机,先看厂家标注的工作制是否覆盖连续负载,别把短时额定当连续用。核对散热方式、轴承规格和减速机构,这些决定长时间温升与稳定。采购前给出日运行小时、单批重量、清洗频次和目标产量,让厂家按真实工况选型。试机至少跑满一个班次,记录电流、温升、振动和净产量,并留意后段刀盘与送料是否变钝或卡顿。到货验收时,用你常做的产品跑连续生产,同步测产品中心温度并留样,把这份实测清单作为该机能否投
👁 38,017
螺杆拆不动,多半是肉脂和结缔组织在螺槽与机壳间干结,加之压紧螺母扭矩过大或螺纹咬伤。刀盘与螺杆端面贴合过紧、轴端无定位台阶或花键锈蚀,也会卡死。清洗不及时使残渣硬化,更是常见诱因。试机时应亲自拆装一次,看是否需专用拉马、顺序如何,并记下从断电到取出螺杆的实际耗时;高频产线宜选免工具快拆、带定位销的结构,把单次拆洗时间压到几分钟内,这一耗时可直接写入验收条款。
👁 38,293
拆洗时长应从断电起算,依次完成拆料斗、取螺杆、卸刀片与孔板、清洗、复装、空机检查,全程由实际操作工计时。建议单次换料拆洗控制在10至15分钟内,超出即影响高频换料厨房的出品节奏。选型时应让操作员现场走一遍完整流程,记下所用工具数量与卡点部位;凡需专用工具或拆装超过三处的机型,建议直接淘汰。谈判时把该实测时间写进验收条款,并约定交货抽检须复现同一数值,超时即视为不达标,这样后续维护才有可追溯的量化标
👁 38,573
绞肉机接触食品的面,别只看机身抛光度。先摸螺杆、绞龙和孔板正反面是否留刀纹或毛刺,再查焊缝是否打磨平顺、有无气孔夹渣;内腔拐角、螺杆与料筒间隙、孔板背面这些死角最容易挂肉糜。让供应商提供接触面材质证明与结构图,最好带一块孔板实物看加工痕迹。试机后用温水冲洗一遍,拆开看残渣,能快速拆装、无藏污结构才适合频繁换料;验收时以拆洗后目视无残留、擦拭无油膜为准。
👁 38,851
别靠颜色或磁铁判断304与普通不锈钢,要索取质保书,核对牌号如304/06Cr19Ni10及炉批号,并把料斗、绞龙、料筒、刀盘、孔板分别标注材质。焊缝应酸洗钝化、无锈斑,表面粗糙度建议Ra≤0.8μm。合同只写“不锈钢”等于没要求;建议以孔板或绞龙做盐雾或草酸钝化点测,并逐件核对零件清单上的材质标识,与实物打标、质保书三者一致才签收。
👁 39,129
螺杆与料筒的间隙直接决定送料效率、回流、挤压程度与磨损速度,验收不能只看一个数字。先向厂家索取设计间隙及允许范围,明确测量部位(如螺旋外缘与筒壁、进料段与出料段)和量具(塞尺、内径千分尺)。静态尺寸合格后,须在连续投料下观察电流波动、出料是否断续及有无异常摩擦声,综合判定实际配合状态。建议以本机常用肉料做满负荷试机,把各测点间隙、电流曲线和异响情况记入随机验收单,作为后续磨损复检的原始基准。
👁 39,406
变频驱动绞肉机的核心价值在于按肉料和产量实时调整螺杆转速,让送料节奏与斩拌或灌装工位匹配,而不是固定档位硬撑。但它管不了刀片钝化和孔板堵塞,那属于刀具与清洗范畴。选型时要问清调速区间、低速扭矩能否带载启动,以及是面板旋钮还是PLC联动。换配方时,记录各转速下的净产量、肉温升和出料形态,锁定常用档位;验收时用实际肉料连续跑,把温升曲线、样片完整率和对应转速参数写进设备配置表,作为日后调机复现的基准。
👁 40,284
商用绞肉机应当配置过载保护。绞肉时遇到筋膜缠绕、冻块突入或喂料过量,电流会瞬间冲高,若仅靠操作者反应,电机烧毁或减速箱打齿只是时间问题。采购时要问清保护类型——热继电器、电子过载模块还是变频器限流,并索取动作电流阈值、延时时间和复位方式(手动还是自动)。验收不宜用卡死刀盘去试,应选含筋膜的尾料连续投料,记录保护触发时的进料量与恢复时间,据此写入技术协议。
👁 40,002
绞肉机孔板堵料,根源多在原料筋膜缠绕、肉温偏高、刀刃钝化、进料速度过快或孔径与绞刀不匹配。试机时只绞瘦肉看不出问题,必须用接近量产配方的含筋原料,记录堵料次数、连续运行时长及所用孔板孔径。若筋膜反复缠绕,应先检查刀盘结构与预处理工艺,别急着加大电机功率。验收时应针对本机单独跟踪孔板与刀片的配合间隙,并结合运行温升判断磨损状态,以此确认设备是否满足实际生产节拍。
👁 37,505
绞肉机刀片与孔板的间隙共同决定剪切效果,因此备用件不能只看外形尺寸就单独替换。采购前要核对刀片中心孔、厚度、孔板直径及配合面,并请厂家明确推荐的配对组合。多粒度生产可配几套孔板,但每套都需实际试机,避免混装导致出料质量波动。批量下单时,把孔径与刀片配对的合格状态写进订单附件,并以送料速度复核,首件验收时逐套确认后再放行。
👁 37,228
出料忽快忽慢、粗细不一,通常不是单一故障:刀片磨钝后剪切变推挤,孔板与刀片贴合不严会漏料回挤,螺杆与机膛间隙过大导致送料打滑,原料块径忽大忽小或肉温偏高使绞切阻力波动。排查先锁定配方、温度与块径,再逐项检查刀片刃口、孔板平整度、螺杆磨损和进料速度。试机要用真实原料连续跑,观察后半程出料是否仍稳定,同时记录电流波动;若连续两批出料差异明显,应要求供方调整而非仅看空载表现。
👁 36,958
验收前先锁定原料初温、环境温度、孔板孔径、连续运行时长和测温点,再用同批原料连续加工,对比进料与出料温度;高脂配方另需查看脂肪是否涂抹或黏附孔板。记录温升、产量与全部测试条件,机身外壳温度不作判据。清洗后残留与产品实际温度窗口的实测值应写入设备档案,日后更换配置须书面确认;本次试机样品留作备件型号比对。
👁 36,687
进料口尺寸由最大肉块径、投料方式和防护结构共同决定:块径越大,口径要相应放大,否则预切工时骤增;但口径过大又难布置格栅或护手,需在两者间取平衡。采购前应把最大肉块尺寸、是否用推料棒或料斗一并告知厂家,并核对进料口离地高度是否便于人工投料。若后端接提升机,还要确认出料高度、接口方位与整线节拍能否衔接。建议以连续投料工况试机,实测单位时间净产量与肉块通过顺畅度,合格后再据此定型设备配置。
👁 38,604
能不能直接绞冻肉,关键看原料温度、块径、刀盘孔径和螺杆扭矩是否匹配。部分机型可处理预切半冻肉,但绝不等于任意温度的整块冻肉都能投料。采购前先定最低进料温度与最大块径,再用实际冻肉试机,重点看是否堵料、电流波动和出料是否连续。验收时应按自家产品做连续负载测试,观察运行时长下设备状态,而不只看一次演示。
👁 38,329
并非越大越好。功率要与螺杆直径、刀盘开孔与刃口阻力、肉料硬度(如冻肉比例)及目标小时产量匹配:偏小会长期超载、发热跳闸,偏大则抬高能耗、购机成本并加大启动冲击。选型时对照额定电流、连续产量曲线、过载与堵转保护方式,用实际原料试机,记录电流与温升及保护动作点;批量下单前把对应工况下的合格电流、温升限值与产量写进合同附件,到货后用连续运行实测复核刀盘磨损下的稳定性。
👁 38,051
螺杆直径决定送料腔容积与推料能力,但产量并非随直径线性上升,螺距、压缩比、刀盘开孔阻力及肉温肥瘦都会改变实际出料。采购前应按真实配方与肉温连续试机,逐时记录净出料量、电流与温升,用数据锁定规格;验收时以净产量和测试节拍为基准,留存本次试机样品与孔板孔径,作为日后温升与产能偏差的对照。
👁 37,778
先让供应商写明刀片的具体材质牌号、热处理方式和实测洛氏硬度,别拿“食品级不锈钢”一句带过;同时问清刃口角度与孔径,以及备用刀片的对应型号和单价。装上整机后用你的实际原料连续跑料,观察筋膜是否缠绕、肉温升幅和出料均匀度。把这些数据和目标片厚一并写入验收单,并封存当次试机刀片与肉样,日后换刀或换料时按同一标准复测。
👁 40,248
选5mm还是8mm孔板,先看成品要什么口感:5mm出细密肉馅,适合乳化肠、丸子;8mm保留颗粒感,适合汉堡饼、香肠。真正决定粒度的是孔板与刀片的贴合度、螺杆送料是否顺畅、肉温是否稳定,以及原料切块大小。下单前务必让厂家用你的实际原料分别配两种孔板试机,记下每小时净产量、出料温升和肉馅均匀度。验收时以同批原料、同刀片状态下的两次试机数据为准,并留样对比电流。
👁 40,531
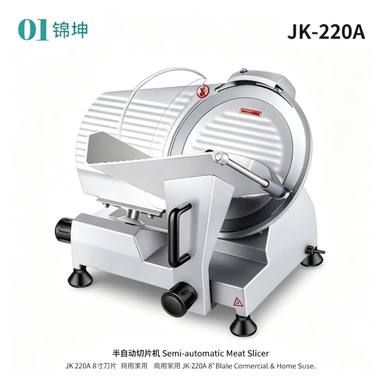
确认商用肉类切片机的刀片厚度调节范围,别只信铭牌上的标称区间,要拿目标厚度的原料在机器上连续切一批样品,逐个量首片、末片和中间片,算出各片与设定值的偏差,单切一片合格不算数。若这台切片机要接入现有产线,需同步核对接口尺寸、速度信号、物料高度及上下游节拍,避免节拍不匹配。到货调试时同样要连续取样并保留原始数据,不能凭现场演示的一次结果就通过,可把设定厚度、实测厚度和偏差一并记入该设备的调试验收档案。
👁 40,236
确认多规格刀盘兼容性,要用规定厚度连续切出一批样品,统计首片、末片和中间样品的厚度偏差,不能只测一片;若接入现有产线,需提前核对接口尺寸、速度信号、物料高度及上下游节拍。到货调试时连续取样并保存原始数据,不能凭现场演示一次结果判断。围绕目标产能与节拍匹配,需按计划产量换算刀盘转速与进料速度,用对应规格刀盘跑满一个班次,测各时段切片厚度与出料流量,看换盘后实际产能是否仍跟得上前后工序,避免厚度漂移或
👁 6,641
 9 imgs
 9 imgs
 8 imgs
 8 imgs
 8 imgs
 11 imgs
 11 imgs
 11 imgs
 15 imgs
 16 imgs
 16 imgs
 16 imgs
 16 imgs
 16 imgs
 18 imgs
 18 imgs
 18 imgs
 14 imgs
 14 imgs
 15 imgs
 17 imgs
 19 imgs
 17 imgs
 17 imgs
 16 imgs
 16 imgs
 15 imgs
 16 imgs
 16 imgs
 16 imgs
 16 imgs
 15 imgs
 15 imgs
 15 imgs
 14 imgs
 13 imgs
 14 imgs
 10 imgs
 10 imgs
 10 imgs
 10 imgs
 10 imgs
 11 imgs